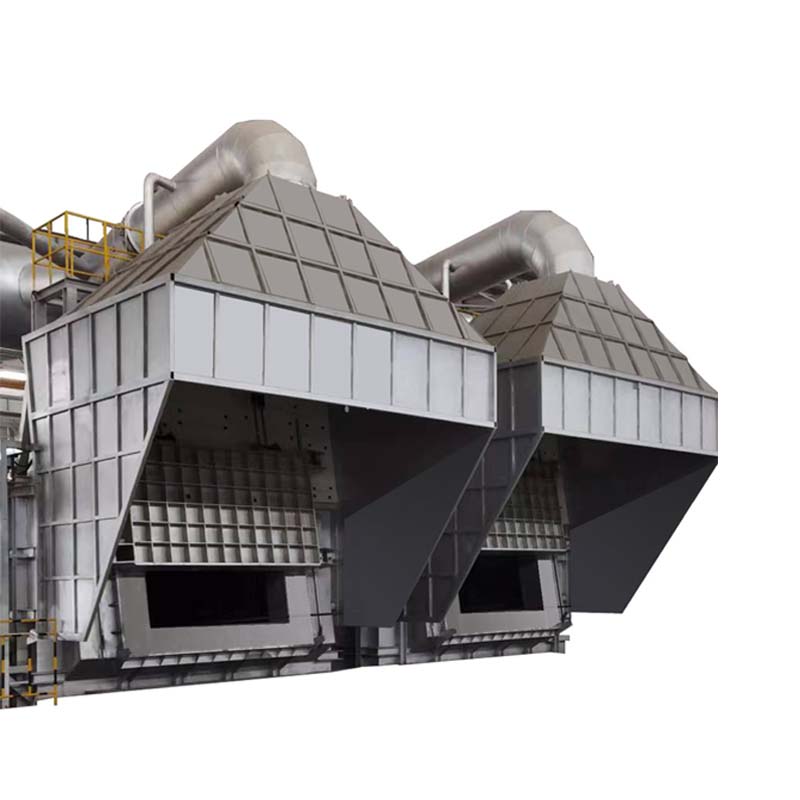
Pec na tavení hliníkového šrotu
Toto je vrchol potrubí. Po proudu napájírafinační nádrž, pak buď astroj na plynulé odlévání ingotů z hliníkových slitinnebo astroj na odlévání polotovarů s horkým vrškem, v závislosti na tom, zda vyrábíte ingot nebo sochor.
1. Regenerativní systém hořáku s akumulací tepla využívá výfukové teplo k předehřívání spalovacího vzduchu, což snižuje spotřebu paliva na tunu.
2. Spotřeba plynu 65 m³ nebo méně na tunu vsázky s obsahem 95 % nebo více hliníkového šrotu – údaj, který stojí za to porovnat s vaší stávající pecí.
3. Nepřilnavá hliníková slévárenská vyzdívka pod čarou strusky odolává pronikání hliníku, což je obvyklý důvod předčasného selhání vyzdívek.
4. Zvýšení teploty stěn pece o 65 °C nebo méně, takže se do dílny ztrácí méně tepla a pracovní prostředí zůstává chladnější.
5. Plné řízení spalovacího systému pomocí PLC s funkcemi blokování a alarmu, takže řazení hořáků nezávisí na zvyku obsluhy.
Vsázka se zavádí dvířky pece, taví se regenerativními hořáky a udržuje se na licí teplotě až do odpichu. Pec běží v cyklu tavení a uchovávání, nikoli v kontinuálním odpichu, což je vhodné pro vsázku na bázi šrotu.
Jádrem konstrukce je systém hořáků akumulujících teplo. Střídají se dva páry hořáků: zatímco jeden hoří, druhý slouží jako výfuková cesta a jeho teplonosné médium absorbuje teplo ze spalin. Při obrácení směru toto akumulované teplo předehřívá vstupní spalovací vzduch. Díky zpětnému získávání tepla je možné tavit vsázku s vysokým obsahem šrotu při uvedené spotřebě plynu.
Teplota v komoře se udržuje na 1100 °C nebo nižší, což je dostatečně vysoká teplota pro rychlé tavení, ale zároveň zabraňuje přehřátí taveniny a akumulaci vodíku. Spaliny během tavení odcházejí při teplotě 200 °C nebo nižší, což potvrzuje, že teplo zůstává v peci, a nestoupí do komína.
| No | Položka | 15T obdélníková tavicí pec |
| 1 | Max. objem | 15T +10% |
| 2 | Jmenovité množství nalévaného hliníku | 15T |
| 3 | Hloubka tavné lázně (k dvířkám pece) | 650+100 mm |
| 4 | Provozní režim dvířek pece | Řetězový převod, elektrické zvedání, nosnost a komprese |
| 5 | Velikost dvířek pece | 2000x1000 mm |
| 6 | Jmenovitá pracovní teplota pecní komory | ≤1100 ℃ |
| 7 | Zvýšení teploty stěny pece | ≤65 ℃ |
| 8 | Typ hořáku | Akumulační typ CT300+300 |
| 9 | Tlak zemního plynu v peci | 0,008–0,02 MPa nastavitelné |
| 10 | Max. spotřeba plynu | 350 Nm3/h |
| 11 | Spotřeba plynu na rychlost tavení/krychlový/tuna (surovina je o 95 % složena z odpadního hliníku) | 65 krychlí níže |
| 12 | Teplota kouře | ≤200℃ (bod tání) |
Vyzdívka a plášť pece
| Část | Specifikace materiálu | 15T obdélníková tavicí pec |
|---|---|---|
| Tloušťka (mm) | ||
| Stěna pece (tavicí lázeň, pod hladinou strusky) | Nepřilnavý hliníkový litelný materiál (BZL-86) | 250 |
| Nepropustný slévatelný materiál (Ketai NN) | 102 | |
| Lehká izolační cihla (NG-0,8) | 180 | |
| Bavlna z hlinitokřemičitých vláken (1260 ℃) | 50 | |
| Ocelový plech (Q-235) | 8 | |
| Celková tloušťka | 580 | |
| Stěna pece (tavicí lázeň, nad hladinou strusky) | Hliněná cihla 1. třídy (LZ-55) | 250 |
| Lehká izolační cihla (NG-0,8) | 280 | |
| Bavlna z hlinitokřemičitých vláken (1260 ℃) | 50 | |
| Ocelový plech (Q-235) | 8 | |
| Celková tloušťka | 580 | |
| Dno pece a sklon dvířek pece | Nepřilnavý hliníkový litelný materiál (BZL-86) | 250 |
| Nepropustný slévatelný materiál (Ketai NN) | 99 | |
| Lehká izolační cihla (NG-0,8) | 201 | |
| Ocelový plech (Q-235) | 10 | |
| Celková tloušťka | 550 | |
| Vrch pece (plochý vrch) | Závěsná cihla + vysokopevnostní nízkocementový litý materiál (KSTJ-70) | 200 |
| Tepelně izolační bavlna | 40 | |
| Nepropustný slévací materiál (Ketai QJ-1.0) | 100 | |
| Celková tloušťka | 390 | |
| Dvířka pece | Vysoce pevný nízkocementový licí materiál (KSTJ-70) | 200 |
| Bavlna z hlinitokřemičitanových vláken | 80 | |
| Ocelový plech (Q-235) | 10 | |
| Zesílený rám | 110 | |
| Celková tloušťka | 550 | |
| Spodní rám pece | 16* dvoukanálový ocelový panel a 10mm ocelový panel | |
| Rám tělesa pece | 16* dvoukanálový ocelový panel a 8mm ocelový panel | |
| Horní rám pece | #25 I-ocel a #10 I-ocel pro rám s charakteristickými vlastnostmi | |
Systém spalování
Tato skupina pecí využívá systém spalování s akumulací tepla, pokročilou technologii v oblasti nízkých emisí oxidů dusíku a vysoce účinného spalování. PLC systému spalování je automatický s perfektními funkcemi blokování a alarmu. Hlavní plamen hliníkové tavicí pece využívá manuální režim ovládání velkého a malého plamene, s dobrým účinkem úspory energie a inteligentním řízením.
| Období pro přechod na nový design | 10–120 s pro nastavení |
| Teplota předehřevu vzduchu | 600~800℃ |
| Maximální povolená teplota spalin | 250 °C |
| Normální provozní teplota spalin | 100~200℃ |
| Tepelně akumulační médium | Kulička z oxidu hlinitého s vysokým průměrem 25 mm, obsah oxidu hlinitého ≥ 92 % |
| Množství akumulovaného tepla na médium | 1000–1200 kg |
1. Recyklace hliníkového šrotu do roztaveného kovu pro odlévání ingotů nebo sochorů.
2. závody na výrobu hliníkových ingotů a sochorů používající vsázku na bázi šrotu.
3. Přetavovací operace, kde jsou rozhodujícím číslem náklady na palivo na tunu.
4. Závody potřebující pevnou tavicí a udržovací pec namísto sklopné.
Kompatibilní zařízení v řadě
1. Rafinační nádrž pro vstřikování tavidla a odplynění před odléváním.
2. hliníkový odlučovač struskyk získávání kovu ze strusky, kterou tato pec produkuje.
3. Stroj na odlévání polotovarů za tepla nebo stroj na plynulé odlévání ingotů z hliníkové slitiny za proudem.
4. Lapač prachu pro hliníkovou tavicí pecpro zachycování výparů.