




Odlévání hliníkových polotovarů: Naše továrna používá stejnou úroveň hustotyodlévání tepelné špičky
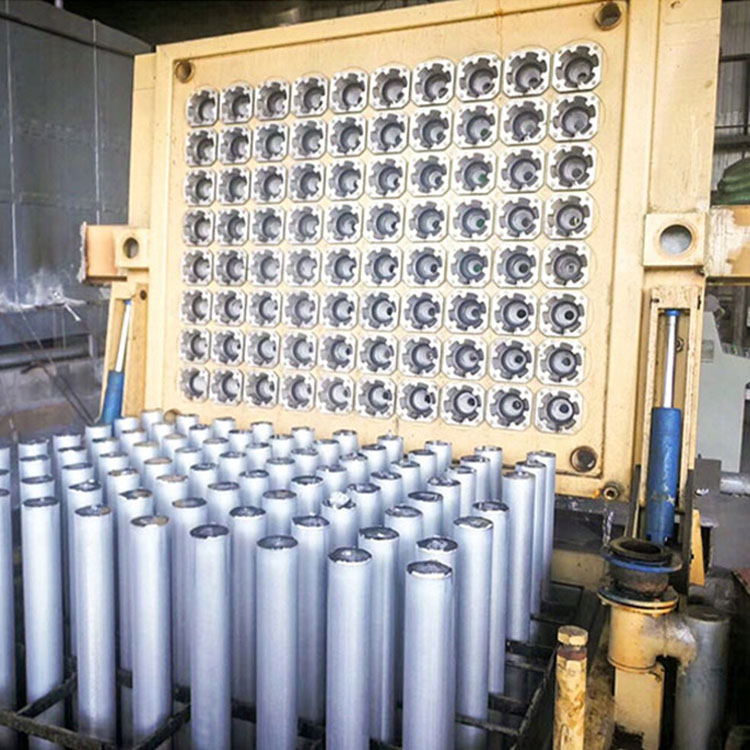
Standardy před odléváním
1. Mastekmusí být při výrobě forem hladký a pevný;
2.Zkratovací deska, prát,a plášť musí být potažen tenkou vrstvoumastková esence, žádné odkryté železo,grafitový kroužeka adaptérová deska by měla být vyhlazena bahnem smíchaným s mastkem a sádlem a kanál, kterým prochází rovnoměrná hliníková kapalina, musí být udržován čistý a suchý
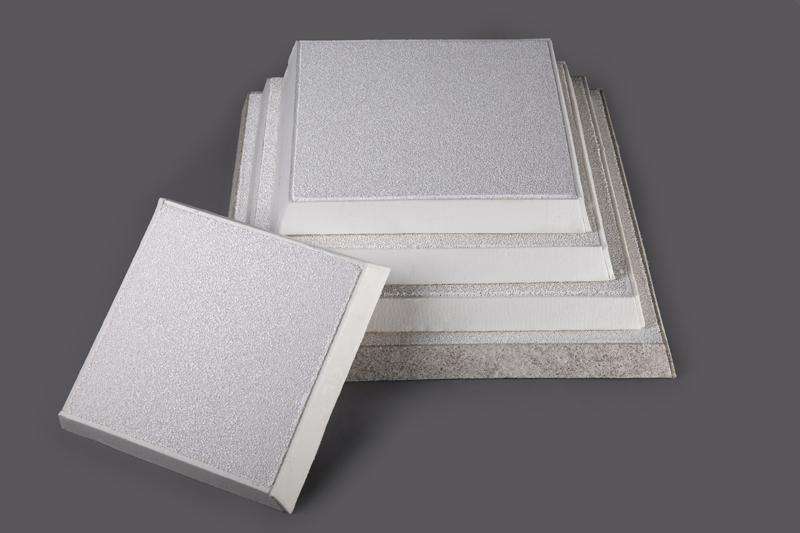
3. Ten/ta/tokeramická filtrační deskamusí být kompletní a bezchybná a na spoji se žlabem nesmí být žádná mezera a musí se vyměnit pokaždé, když se pec odlévá, a vypalovat ohněm do tmavě červené barvy;
4. Hlava ingotu musí být vysušena a licí stůl srovnán, základna akrystalizátorby měly být správně koordinovány, jev vracení vody není povolen a ocelové lano startovacího zařízení musí být uvolněné;
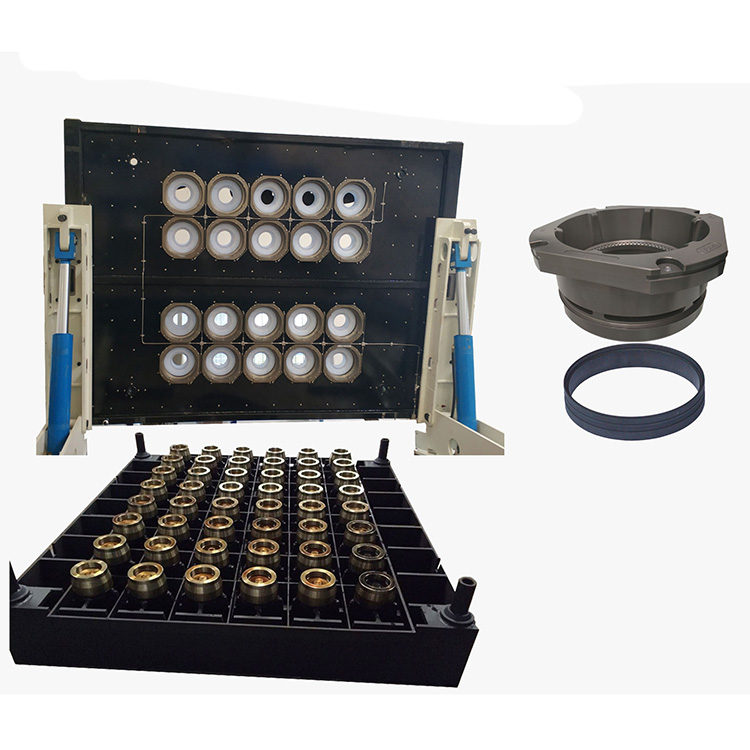
5. Hlava ingotu se zvedne do výchozí polohy (50 mm a výše, hlava ingotu je 4 mm od spodního konce grafitového kroužku 4 mm a 150 mm pod tyčí 0~4 mm);
6. Nainstalujte desku startovacího uzávěru a zkontrolujte, zda horní a spodní tvar odlévacího stroje odpovídá normálu;
7. Zkontrolujte stav vstupního a výstupního čerpadla;
8. Otevřete vypouštěcí ventil a otevřete věž studené vody;
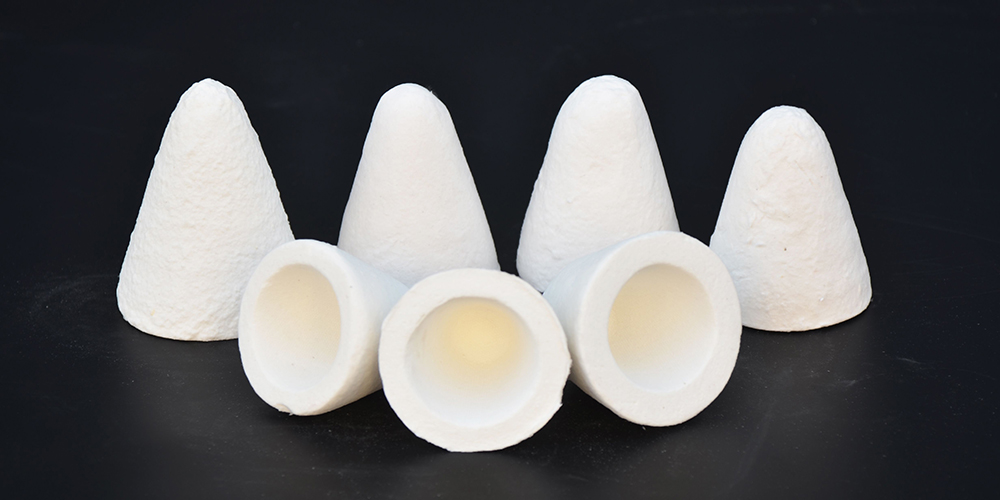
HLINÍKOVÁ ZÁTKA S KÓNEM K ZASTAVENÍ ROZTAVENÉHO HLINÍKU V PECI
9. Zapněte vodní čerpadlo a upravte množství vody pro odlévání;
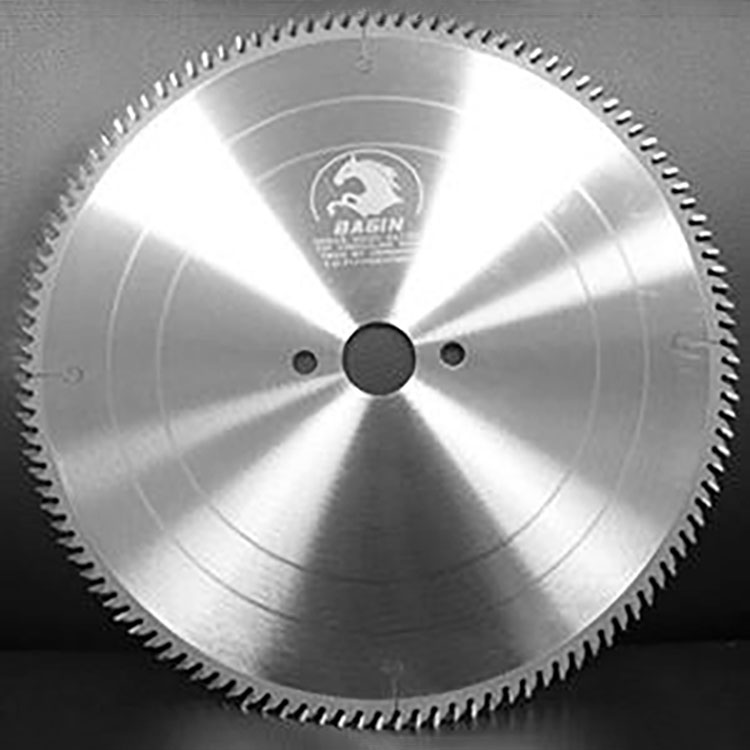
PILOVÝ KOTOUČ NA STAHOVÁKU PRO ŘEZÁNÍ HLINÍKOVÝCH PROFILŮ
10. Zkontrolujte, zda se do hlavy ingotu nedostala voda;
11. Připravte si dostatek zátek, svařovacích drátů, železných tyčí a dalšího odpovídajícího nářadí a materiálů.
Čas zveřejnění: 9. února 2023