
Grafitový rotor pro odplyňování hliníku
Rotory Foshan Zhelu jsou vyrobeny z vysoce čistého grafitu s ochranným antioxidačním povlakem. Při nepřetržitém provozu při teplotě přibližně 750 °C a otáčkách 200–400 ot./min je standardní životnost delší než jeden měsíc; s povlakem se životnost prodlužuje na 50–60 dní.
1. Těleso z vysoce čistého grafitu – kvalita grafitu je největším faktorem ovlivňujícím životnost rotoru.
2. Ochranný antioxidační nátěr prodlužuje životnost z více než jednoho měsíce na 50–60 dní.
3. Pracuje nepřetržitě v hliníkové tavenině při teplotě přibližně 750 °C.
4. Pracuje při otáčkách 200–400 ot./min, aby vyhovoval vaší odplyňovací nádobě a průtoku.
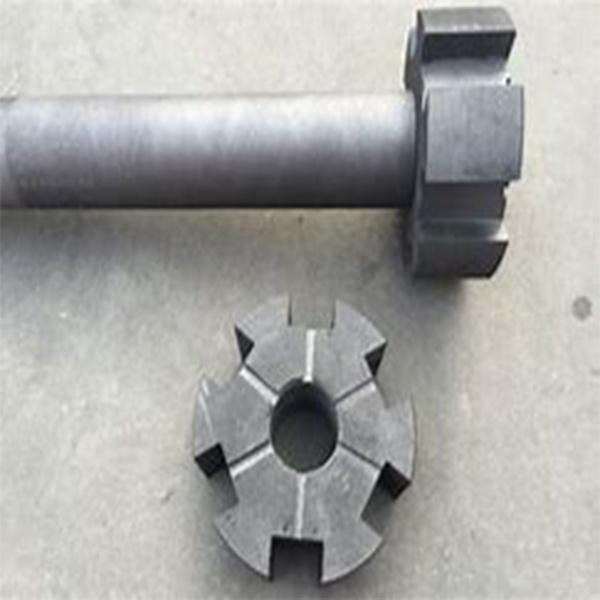
5. Jednoduchá dvoudílná konstrukce: rotorová tyč a tryska.
Namontováno v odplyňovací nádobě mezihliníková tavicí peca odlévací stroj, obvykle současně s úpravou vrafinační nádrž.
Grafitový rotor se skládá z rotorové tyče a rotující trysky. Rotor je poháněn převodovým systémem a otáčí se vysokou rychlostí, zatímco argon nebo dusík je vstřikován do roztaveného hliníku skrz hřídel a trysku. Rotující tryska rozděluje plyn na četné jemné bubliny a rozptyluje je po celé tavenině. Tyto bubliny absorbují rozpuštěný vodík a zachycují oxidové inkluze prostřednictvím rozdílů parciálních tlaků plynu a povrchové adsorpce. Jak bubliny stoupají k povrchu, nečistoty jsou unášeny a pomáhají čistit roztavený hliník.
| Funkce | Specifikace |
|---|---|
| Materiál | Vysoce čistý grafit |
| Povrchová úprava | Antioxidační ochranný povlak |
| Provozní teplota | cca 750 °C v hliníkové tavenině |
| Rychlost otáčení | 200–400 ot./min |
| Životnost (standardní) | Více než jeden měsíc |
| Životnost (s nátěrem) | 50–60 dní |
| Konstrukce | Rotorová tyč a tryska |
Použití a údržba
1. Obecná požadovaná životnost je delší než jeden měsíc. Jeho trvanlivost je 3–4krát delší než u nepotaženého rotoru. Může vydržet až 55–65 dní při teplotě přibližně 700 °C a až 25–35 dní při teplotách nad 1000 °C. S ochranným antioxidačním povlakem na povrchu lze životnost prodloužit na 50–60 dní.
2. Před ponořením grafitového rotoru do hliníkové kapaliny jej předehřejte po dobu 5 až 10 minut ve výšce asi 100 mm nad hladinou kapaliny, aby se zabránilo nárazu rychlého ochlazení na materiál; před ponořením rotoru do kapaliny musí být propuštěn plyn; přívod vzduchu lze zastavit až po vyzdvižení rotoru z hladiny kapaliny, aby se zabránilo ucpání vzduchového otvoru trysky rotoru.
3. Hlavní příčinou poškození grafitového rotoru je oxidace za vysokých teplot: hlavní složkou grafitu je uhlík a grafit může viditelně oxidovat za podmínek teploty vzduchu přesahující 600 °C. Produkty oxidačních reakcí uhlíku jsou plyny CO a CO₂, které nemohou rotor chránit. Obecně řečeno, odplyňovací nádoba nemůže být zcela utěsněna a většina vnitřní dutiny skříně není naplněna ochranným plynem, takže oxidace grafitového rotoru je nevyhnutelná. V důsledku oxidace se průměr hřídele rotoru postupně zmenšuje, až se hřídel zlomí a sešrotuje.
1. Rotační odplynění roztaveného hliníku před odléváním.
2. Odstranění vodíku před odléváním sochorů a ingotů.
3. Odplyňování v zařízeních na sekundární zpracování hliníku s použitím šrotu.
4. Náhradní rotory pro stávající rotační odplyňovací jednotky.
5. Používá se s rafinační nádrží a za tavicí pecí hliníku.